



Üks meie klient Kanadast külastas paar aastat tagasi meie tehast lihtsa palvega:
"Enne pikaajalise{0}}tellimuse esitamist tahaksime näha, kuidas teie trafosid tegelikult tehakse."
See on palve, mida me alati teretulnud oleme.
Pärast peaaegu kahetunnist tootmisliini läbimist naeratas klient ja ütles midagi, mida oleme sellest ajast peale korduvalt kuulnud:
"Nüüd saan aru, miks kaks identset trafot võivad toimida täiesti erinevalt."
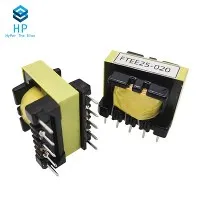
Väljastpoolt on enamik lülitustoiteallika trafosid märkimisväärselt sarnased. Ferriitsüdamik, vaskmähised, isolatsioonilint ja plastpool{1}}paistab, et pole erilist vahet. Kogenud toiteinsenerid teavad aga, et välimus räägib vaid väikese osa loost. Trafo tegelik jõudlus määratakse juba ammu enne, kui esimene mähismasin pöörlema hakkab.
Iga trafo algab pigem selle rakendusest kui mõõtmetest. Wuxi Huipu Electronics Co., Ltd.-s ei alusta meie insenerid südamiku valimisega kataloogist. Selle asemel alustavad nad kliendi toiteallika topoloogia, lülitussageduse, töötemperatuuri, isolatsiooninõuete ja paigaldusruumi mõistmisest. Need tegurid määravad kõik järgneva. Kaks sama väljundvõimsusega trafot võivad vajada täiesti erinevaid magnetstruktuure lihtsalt seetõttu, et need töötavad erinevates elektritingimustes.
Tuumade valik on üks esimesi suuremaid otsuseid. Erinevalt traditsioonilistest jõutrafodest, mis põhinevad lamineeritud räniterasel, kasutavad lülitustrafod ferriiti, kuna see toimib tõhusalt kõrgetel sagedustel. Ferriit ise ei ole aga üks materjal. Erinevad klassid pakuvad erinevaid magnetilisi omadusi, temperatuuri stabiilsust ja südamikukadusid. Vale materjali valik ei pruugi põhjustada kohest riket, küll aga võib vähendada efektiivsust, tõsta töötemperatuuri ja lühendada toote kasutusiga. Meie kogemuse kohaselt algab trafo töökindlus sageli südamiku valikust.
Kui magnetiline disain on lõpule viidud, nihkub tähelepanu mähisprotsessile. Paljud inimesed eeldavad, et mähis on lihtsalt vasktraadi mähkimine pooli ümber, kuid praktikas on see tootmise üks tundlikumaid etappe. Pöörete arv, traadi läbimõõt, kihtide paigutus ja ühtlane mähise pinge mõjutavad otseselt lekkeinduktiivsust, parasiitmahtuvust ja elektromagnetilisi häireid. Oleme näinud, kuidas kliendid on mitu kuud EMI-probleemidega maadelnud, kuid avastanud, et mähise järjestuse väike kohandamine lahendas probleemi ilma elektroonilisi komponente muutmata.
Kaasaegsed kerimismasinad tagavad suurepärase konsistentsi, kuid automaatika üksi ei taga kvaliteeti. Operaatorid jälgivad pidevalt traadi pinget, isolatsiooni positsioneerimist ja kihtide joondamist, sest isegi väikesed kõrvalekalded võivad mõjutada trafo jõudlust pikaajalisel-töötamisel. See tähelepanu detailidele muutub eriti oluliseks meditsiiniseadmete, tööstusautomaatika ja side toiteallikate puhul, kus töökindlusnõuded on äärmiselt nõudlikud.
Isolatsioon on teine valdkond, mis tõmbab harva tähelepanu enne, kui midagi läheb valesti. Igal trafo sees oleval isolatsioonilindil, tõkkekihil ja muhvil on kindel eesmärk. Need ei eralda lihtsalt vaskmähiseid; nad säilitavad elektriisolatsiooni tuhandete tundide pikkuse termilise tsükli all. Kvaliteetse-isolatsioonimaterjalide valimine võib tootmiskulusid veidi suurendada, kuid see parandab märkimisväärselt pikaajalist-stabiilsust nõudlikes tööstuskeskkondades.
Pärast mähistamist tuleb kokkupanek, kus ferriitsüdamikud on hoolikalt sobitatud ja kinnitatud. Õhuvahed, südamiku joondus ja mehaaniline stabiilsus mõjutavad magnetilist jõudlust. Vale kokkupanek võib tekitada kuuldavat müra, suurendada kadusid või ebastabiilseid induktiivsuse väärtusi. Kõrgsageduslike-trafode puhul võivad isegi väikesed mehaanilised erinevused tekitada mõõdetavaid elektrilisi muutusi.
Tootmisprotsess ei lõpe trafo kokkupanemisega. Paljuski just sealt algab kõige olulisem töö. Iga tootmispartii läbib enne saatmist mitu elektrilist kontrolli. Pöördeaste, induktiivsus, alalisvoolutakistus, isolatsioonitakistus ja Hi{3}}Poti testimine kinnitavad, et iga trafo töötab täpselt nii, nagu ette nähtud. Funktsionaalne testimine tegelikes töötingimustes on sama oluline, sest ilma koormuseta tehtud mõõtmised ei näita alati termilist või dünaamilist käitumist.
Kvaliteedikontrolli mõistetakse sageli valesti kui lihtsalt defektsete toodete eemaldamist. Me näeme seda erinevalt. Tõhus kvaliteedikontroll tähendab defektide ennetamist enne nende tekkimist. Toorainet kontrollitakse enne tootmisse sisenemist. Protsessi parameetreid jälgitakse kogu tootmise vältel. Valmis trafod kontrollitakse uuesti enne pakendamist. See kihiline lähenemine aitab tagada, et täna tarnitavad trafod toimivad samamoodi kui kuus kuud hiljem tarnitud{6}}järjepidevuse tase, millest paljud originaalseadmete tootjad sõltuvad stabiilse masstootmise tagamiseks.
Üks asi, mida oleme pärast aastatepikkust koostööd toiteallikate tootjatega õppinud, on see, et töökindlus ei teki lõpliku kontrolli käigus. See on sisse ehitatud igasse tootmisetappi, alates magnetilisest disainist ja materjali valikust kuni mähise, montaaži ja testimiseni. Selleks ajaks, kui trafo jõuab kliendi tootmisliinile, on selle pikaajaline{2}}jõudlus juba määratud sadade kulisside taga tehtud inseneri- ja tootmisotsustega.
Sellepärast hindavad kogenud insenerid harva lülitustoiteallika trafot ainult välimuse järgi. Nad teavad, et tegelik erinevus seisneb detailides, mida pole näha,-ferriitmaterjali kvaliteet, mähisprotsessi täpsus, tootmise järjepidevus ja kvaliteedikontrolli distsipliin. Need üksikasjad määravad kindlaks, kas trafo lihtsalt läbib esialgse testimise või jätkab pärast aastatepikkust pidevat töötamist usaldusväärselt.
Meie jaoks, Wuxi Huipu Electronics Co., Ltd., ei tähenda tootmine ainult trafode tootmist. See on usalduse tekitamine. Iga meie tehasest lahkuv trafo esindab projekteerimisinseneride, tootmistehnikute ja kvaliteediinspektorite ühiseid jõupingutusi, kes töötavad ühe eesmärgi nimel: tagada, et meie kliendid ei peaks kunagi mõtlema, mis toimub komponendis, millest nad kõige rohkem sõltuvad.